Varför kompositmaterial förändrar propellerdesign mer än materialhållfasthet antyder
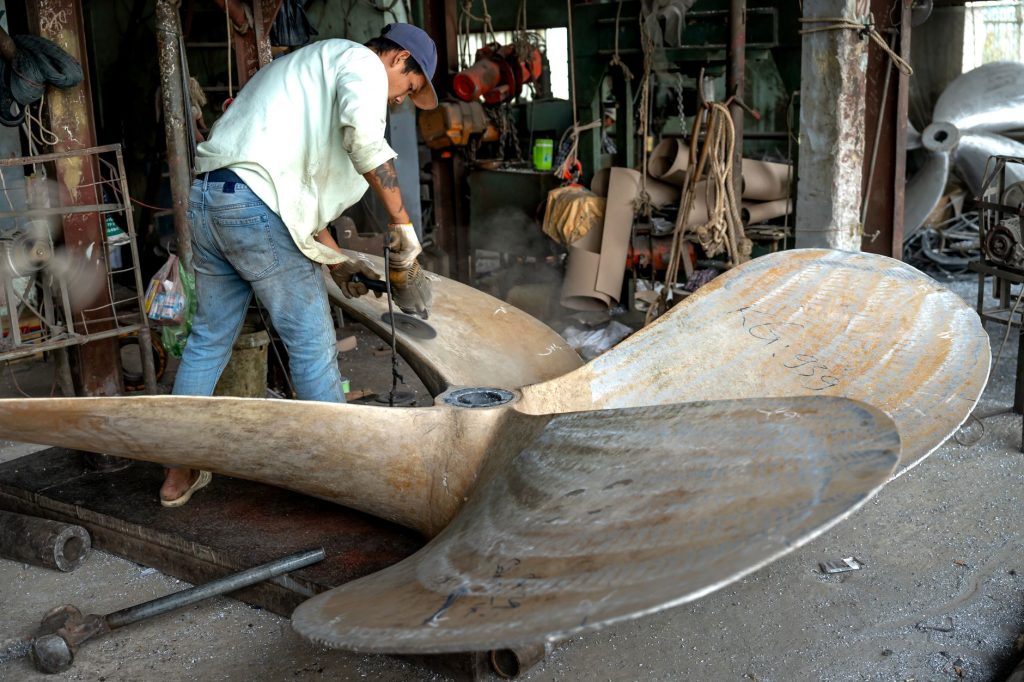
Laminering av kolfiber i propellerblad kräver kontrollerad temperatur och vakuum för att säkerställa jämn infusion.
När Wärtsilä 2024 meddelade att bolaget levererat sin första fullskaliga propeller i kolfiber till en kustfartygsklass, slog nyheten an en ton som bara delvis handlade om vikt. Pressmeddelandet nämnde 60 procents viktminskning jämfört med aluminium, men det som tog mer utrymme i den tekniska bilagan var frihet i bladets torsion längs radien.
Det är en skillnad som inte alltid syns i de hastigt sammanställda jämförelsetabeller som cirkulerar i branschen. Kompositmaterial erbjuder designers något mer än enbart lättare propellrar. De tillåter en kontroll över styvhet och böjbarhet som traditionell gjutning aldrig kunde ge, och den kontrollen förändrar i grunden hur ett propellerblad kan optimeras för varierande flödeshastigheter och varvtal.
Vad som skiljer komposit från metall i hydraulisk belastning
Metaller har isotrop struktur. De beter sig likadant oavsett riktning. För en propeller betyder det att om du ökar bladets tjocklek för att motstå radiella böjlaster får du också en högre styvhet i kordled, oavsett om du faktiskt behöver den där.
Komposit däremot kan byggas upp lager för lager med olika fiberorientering. Ett blad kan göras styvt mot trycket från vattnet vid bladets spets, men tillåtas vrida sig kontrollerat längre in mot navet där gränsskiktet ser annorlunda ut. Denna anisotropi ger en designparameter till, och det är den parametern som börjar få genomslag i prestandaberäkningar för mellansvår framdrivning.
Ingenjörer som tidigare arbetade med marginaler för utmattning och korrosion kan nu lägga tid på att forma hur bladet deformerar sig under drift, och därigenom påverka effektiviteten i varje varvtalsområde.
Kavitation och bladtjocklek vid olika reynoldstal
En tunnare bladkant kan skjuta upp kavitationsgränsen, men bara om materialet tillåter nödvändig böjhållfasthet. Med bronsgjutning finns en praktisk gräns för hur tunt ett blad kan göras innan risken för sprickbildning blir oacceptabel, särskilt när propellern går i sandigt eller silt-haltigt vatten.
Komposit ger en annan profil. Tjocklekar som tidigare krävde kompromisser kan nu hållas i storleksordningar som minskar tryckfallet över bladsidan. Det betyder att propellern kan arbeta närmare sin teoretiska optimum utan att kavitationsbubblornas kollaps orsakar erosion.
| Material | Minsta praktiska bladkant (mm) | Densitet (kg/m³) | Typisk inloppskavitation vid 25 m/s spetshastighet |
|---|---|---|---|
| Nickel-aluminiumbrons | 6–8 | 7 600 | Måttlig vid hög belastning |
| Kolfiber/epoxy | 3–4 | 1 550 | Lägre tröskelvärde vid samma geometri |
| Glasfiber/epoxy | 4–5 | 1 800 | Måttlig, högre energiabsorption |
Värdena är representativa för mellanstora framdrivningssystem och förutsätter likvärdiga bladprofiler. De faktiska siffrorna varierar med konstruktion och driftsförhållanden, men trenden är tydlig nog att ha påverkat val av material i nyare fartygsprojekt.
Hur fiberorientering styr torsionsrespons
I en metallpropeller bestäms vridstyvheten av tvärsnittets geometri och modulen för materialet. Du kan ändra det ena genom att variera bladets tjocklek, men då ändrar du samtidigt många andra egenskaper.
Med laminat kan du lägga fibrer i ±45 grader för att ge hög torsionsstyvhet, eller nära 0 och 90 grader för att tillåta mer vridning under belastning. Valet beror på om du vill att bladet ska behålla sin ursprungliga anfallsvinkel under acceleration, eller om du vill utnyttja en kontrollerad avlastning när flödeshastigheten ökar.
Den sortens flexibilitet var tidigare bara tillgänglig genom att byta hela bladprofilen, vilket krävde ny gjutform och ny verifiering. Nu kan en konstruktör iterera genom att variera laminatets uppbyggnad utan att röra den yttre geometrin, vilket kortar utvecklingstiden och ger rum för finare optimering mot specifika driftsprofiler.
Utmattningsbeteende i saltvattenmiljö
Korrosionsutmattning är väldokumenterad för metalliska propellrar. När metallen utsätts för cyklisk last i salt miljö bildas mikro-sprickor vid korngränser, och dessa växer över tid tills bladet måste bytas eller repareras.
Komposit korroderar inte på samma sätt, men epoximatris kan ta upp vatten och svälla, vilket förändrar laminatets mekaniska egenskaper. Dessutom kan gränsskiktet mellan fiber och matris försvagas om fukthalten blir tillräckligt hög. Det gör att en kolfiber-propeller kräver en annan sorts inspektion, där ultraljudstester och termografering ersätter visuell granskning av sprickor.
För rederier innebär det en omställning i underhållsrutiner. En brons-propeller kan lappas genom svetsning och omsvarvning. En kompositpropeller kräver i stället byte av laminat-skikt eller hel utbytesmodul, vilket i sin tur ställer krav på verkstäder med erfarenhet av vakuuminfusion och härdning i kontrollerade miljöer.
Tillverkning och kvalitetskontroll i liten serie
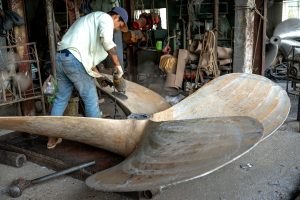
Gjutning av bronspropellrar är en etablerad process med välkända felkällor. Porositet, inneslutet gas och ojämn stelning kan identifieras genom röntgen och ultraljud, och branschens standarder beskriver vilka defekter som är acceptabla.
För komposit saknas ännu helt enhetliga standarder. Varje tillverkare utvecklar egna metoder för att säkerställa att fibrer läggs utan veck, att vakuumet är tillräckligt under infusion och att härdtemperaturen hålls inom tolerans genom hela bladets volym. Det gör att spridningen i kvalitet kan vara större, särskilt när produktionen sker i små serier där erfarenhetskurvan är brantare.
Propellerteknik och liknande specialister har börjat standardisera dessa processer genom att dokumentera varje steg och koppla det till mätbara kvalitetsmått. Den dokumentationen blir allt viktigare när klassningssällskap kräver spårbarhet i material och metod, särskilt för fartyg som ska gå i isförstärkta klasser eller under Flag State-kontroll.